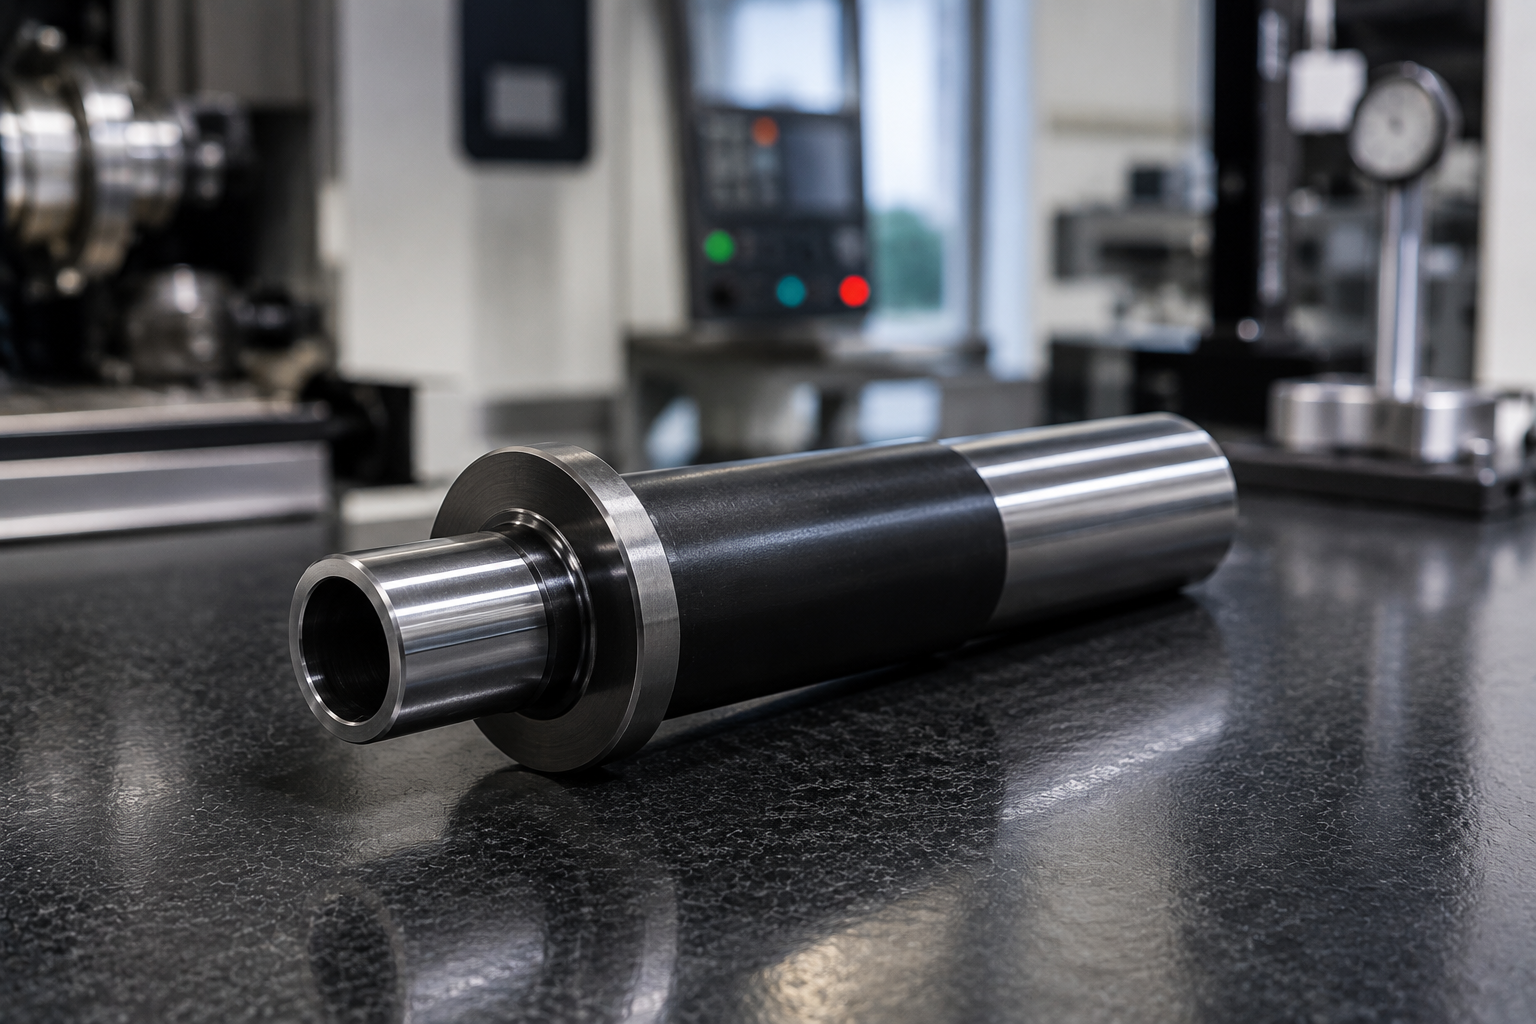
高精度ガイドブッシュ製作事例|同軸度0.002・振れ0.002を実現した精密ガイド部品
『内径研削・小径研削・同軸度0.002・振れ0.002に対応。高精度ガイドブッシュの製作事例をご紹介します。』
工具や治具、専用機に使用される『ガイドブッシュ』は、一見すると単純な円筒部品に見えます。
しかし実際には、ガイド精度そのものを左右する重要部品であり、『同軸度』『振れ』『内径精度』が装置全体の性能を決めると言っても過言ではありません。
今回は、工具メーカー様向けに製作した高精度ガイドブッシュをご紹介します。
製品仕様
| 項目 | 内容 |
|---|---|
| 品名 | ガイドブッシュ |
| 形状 | φ13×L75 |
| 材質 | SKS3 |
| 熱処理 | 焼入れ・焼戻し・サブゼロ処理 HRC58~63 |
| 表面処理 | 黒染め防錆(研削面除く) |
| 仕上 | ▽▽▽ |
| 設計 | お客様 |
| 購入品 | なし |
| 個数 | 3個 |
| 当社製造番号 | 26-01159 |
お客様の課題
工具関係のお客様より、
『高精度なガイドブッシュを製作してほしい』
というご依頼をいただきました。
本製品は装置へ圧入・組付けされ、その内部を工具やシャフトなどが通過するガイドとして使用されます。
ガイド精度が悪ければ、後工程ですべての精度に影響するため、非常に重要な部品です。
ガイドブッシュの構造
外径側
・装置へ組み付く部分は『φ9(0/-0.003)』
一般的に嵌合する部分はマイナス公差となるため、確実に所定の場所に設置し、圧入状態が得られるよう設計されています。
さらに、
ガイド側から16mmの位置には、
『φ13・厚さ1.5mm』の鍔(フランジ)が設けられています。
この鍔がストッパーとなり、装置へ組み付けた際の深さ方向の位置決めを行います。
内径側
ガイド部は、
『φ5.6(+0.025~+0.028)×長さ40mm』
となっています。
この40mmが実際にワークや工具をガイドする重要部分です。
さらにその奥は、
『φ6』
となっており、この部分はガイドではなく『ニガシ』として設計されています。
つまり、必要な部分だけを高精度ガイドとし、それ以外は干渉を避ける構造になっています。
最大のポイントは『同軸度0.002』『振れ0.002』
この製品で最も重要なのは、
外径φ9と内径φ5.6との関係です。
要求精度は、
・同軸度 0.002
・振れ 0.002
という極めて高いレベルでした。
もし同軸度が悪ければ、
ガイドブッシュを通過したワークは、本来入るべき位置へ正しく挿入できません。
また、振れが大きいと、
途中でワークが傾き、スムーズに挿入できなくなります。
つまり、
『同軸度』と『振れ』は、どちらも欠かせない品質項目なのです。
小径内面研削だからこその難しさ
今回の内径はφ5.6。
このサイズを高精度に仕上げるためには、
さらに小さな砥石による内面研削が必要になります。
ここに加工の難しさがあります。
小径砥石は、
・砥石自体が小さい
・保持するシャンクも細くなる(剛性が低く、たわみやすい)
という特徴があります。
さらに、
砥石径が小さいということは、
研削可能面積(砥石の有効面積)も小さいため、加工中に砥石の摩耗や切れ味の低下が起こりやすくなります。
つまり、
加工条件の設定や砥石管理が品質を大きく左右する加工なのです。
渡辺精密工業の強み
当社では、
このような小径内面研削や高精度ガイド部品を数多く製作しています。
単に寸法を合わせるだけではなく、
『同軸度』
『振れ』
『真円度』
『組付け後の機能』
まで考慮した加工を行っています。
こうした積み重ねが、高精度治具や工具部品、精密機械部品の品質につながっています。
高精度ガイドブッシュ・精密研削加工でお困りならご相談ください
ガイドブッシュは装置精度を支える重要部品です。
小径内面研削、高精度同軸加工、高精度振れ管理など、高い加工技術が求められます。
渡辺精密工業株式会社では、お客様の図面要求だけでなく、使用目的や組付け機能まで考慮した最適な加工をご提案しています。
『ガイドブッシュ』『内面研削』『小径研削』『高精度ブッシュ』『精密治具部品』でお困りの際は、ぜひ一度ご相談ください。
FAQ(よくある質問)
Q1.ガイドブッシュとはどのような部品ですか?
A1.シャフトや工具、ワークなどを正しい位置へ案内するための部品です。装置全体の位置決め精度や加工精度に大きく影響します。
Q2.同軸度0.002とはどの程度の精度ですか?
A2.外径と内径の中心軸のズレを2ミクロン範囲以内に抑える精度です。精密治具や工具部品では非常に高い精度要求となります。
Q3.小径内面研削はなぜ難しいのですか?
A3.小径になるほど砥石やシャンクが細くなり剛性が低下します。また砥石の摩耗も早く、加工条件や砥石管理に高度なノウハウが必要です。
Q4.ガイドブッシュは熱処理後でも高精度加工できますか?
A4.はい。当社では焼入れ・焼戻し・サブゼロ処理後の研削加工にも対応しており、高精度な寸法・幾何公差を実現しています。
Q5.特注ガイドブッシュや精密ブッシュの製作も可能ですか?
A5.もちろん可能です。1個からの試作、治具・工具用ガイドブッシュ、特殊形状ブッシュなど、お客様の用途に合わせて設計・製作いたします。
課題解決事例に関するご案内
当ホームページに掲載している課題解決事例は、お客様およびお取引先様の機密保持を最優先に考え、一部の内容を変更して掲載しております。
製品名、寸法、材質、数量、用途、業界、写真、図面、納入先などについては、実際の案件が特定されないよう事実とは異なる内容に変更している場合があります。
また、掲載している画像やイメージ図の一部には、AI技術を用いて作成した画像を使用しております。そのため、実際に当社が納入した製品や現物写真とは一致しない場合があります。
ただし、掲載している事例で紹介している加工技術、測定技術、品質保証レベル、課題解決の考え方については、当社が実際に保有している技術力および対応可能な内容に基づいております。
当ページは、お客様の機密情報を保護しながら、渡辺精密工業株式会社の技術力や対応力をご理解いただくことを目的として掲載しております。
ご理解のほどよろしくお願いいたします。
お問い合わせ
ガイドブッシュをはじめ、各種テーパー製品、測定具、原器、マスター、そしてさまざまな改造、技術的な相談、リモート相談、立会い希望、ゲージ・治具・試作品・設備部品・研究開発品の仕様検討など、
まずはお気軽に【渡辺精密工業株式会社】までご相談ください。
「困ったときの駆け込み寺」として、全国の製造業の皆様をお待ちしています。
お問い合わせはこちら ==> https://wsl-g.co.jp/contact/
渡辺精密工業の製品例は、こちら ==> https://wsl-g.co.jp/products/
■会社概要
郵便番号:455-0831
住所:名古屋市港区十一屋一丁目59-1 → アクセス
電話:052-383-8282
FAX.:052-383-8324
<認証(QMS関連)>
JISQ9100
ISO9001
MSJ4000
<ゲージ>
栓ゲージ、ハサミゲージ、テンプレート、砥石用テンプレート、スプラインゲージ、セレーションゲージ、テーパーアーバー、スプラインテーパーアーバー、スプラインマンドレル、スプラインプラグゲージ、スプラインリングゲージ、姿ゲージ、テーパーゲージ、球面ゲージ(内面、外径)、オス球面、メス球面、球面模範、各種模範、高さゲージ、高さマスター、ギャップゲージ、段差ゲージ、LFゲージ、総合ゲージ、深さゲージ、深さマスター、重量マスター(重さ原器)、セットアップゲージ、セッチングゲージ、ゲージ校正、AI画像測定器用校正マスター、非接触測定器用校正原器 等
<治工具>
機械加工治具、検査治具、検具、総合ゲージ、LFゲージ、MLFゲージ、自動機用ワーク固定治具、無人化対応用治具、パレット、コレット、コレットチャック、CMMホルダー、三次元測定器固定治具、かしめ爪、かしめ治具、位置決め治具、固定治具、ジラス金型 等
<金型>
精密金型部品(プレス用、射出成型用など)
<部品>
航空宇宙向け部品、産業機械向け部品など
<その他加工>
測定器、専用機、試験機、三次元加工、小穴加工、超硬加工、セラミクス加工、ガラス加工、樹脂加工、鏡面加工、ラップ加工、ラッピング加工、クラウニング加工、特殊プロファイル加工、面粗度加工、ドリル折損除去、試作部品、試験片、引張試験片、ねじり試験片、熱処理試験片、腐食試験片、メッキ試験片、圧縮試験片、校正用マスター、校正基準器、校正器具、点検具、等
<設計>
ゲージ設計、測定治具設計、総型ゲージ設計、総合ゲージ設計、測定ゲージ設計、検査治具設計、機械加工治具設計 、省力化・自動化治具設計
<システム開発>
C, C#, Python, VBA, WordPress など
<営業範囲一覧>
北海道
東北
青森県
岩手県
宮城県
秋田県
山形県
福島県
関東
茨城県
栃木県
群馬県
埼玉県
千葉県
東京都
神奈川県
山梨県
長野県
新潟県
富山県
石川県
福井県
岐阜県
静岡県
東海
中部
愛知県
三重県
近畿
滋賀県
京都府
大阪府
兵庫県
奈良県
和歌山県
中国
鳥取県
島根県
岡山県
広島県
山口県
四国
徳島県
香川県
愛媛県
高知県
九州
福岡県
佐賀県
長崎県
熊本県
大分県
宮崎県
鹿児島県
沖縄県
